


इन्सुलेशन और जैकेट परतों को बाहर निकालने के दौरान, पॉलिमर दीवार को कंडक्टर या केबल कोर के आसपास केंद्रित रखना उत्पादन लाइन पर सबसे महत्वपूर्ण गुणवत्ता कार्यों में से एक है। जब दीवार केंद्र से हट जाती है, तो एक तरफ दूसरी तरफ से पतली हो जाती है। वह पतला पक्ष विद्युत प्रदर्शन और यांत्रिक सुरक्षा के लिए कमजोर बिंदु बन जाता है, जबकि मोटा पक्ष प्रत्येक उत्पादित मीटर पर सामग्री बर्बाद करता है। विलक्षणता को शीघ्रता से ठीक करने में सक्षम होना, और इसे पूरे संचालन के लिए सहनशीलता के भीतर रखना, सीधे उत्पाद की गुणवत्ता और लागत दोनों को प्रभावित करता है।
यह मार्गदर्शिका बताती है कि एक्सट्रूज़न विलक्षणता क्या है, यह क्यों मायने रखती है, इसे पारंपरिक डाई पर कैसे समायोजित किया जाए, और तयशुदा केंद्र और स्व-केंद्रित टूलींग कहां फिट होते हैं। यदि आप विषय का व्यापक विवरण चाहते हैं, तो हम इसे हमारे में भी शामिल करते हैंऑप्टिकल फाइबर विलक्षणता समायोजन गाइड.
केबल एक्सट्रूज़न में विलक्षणता क्या है?
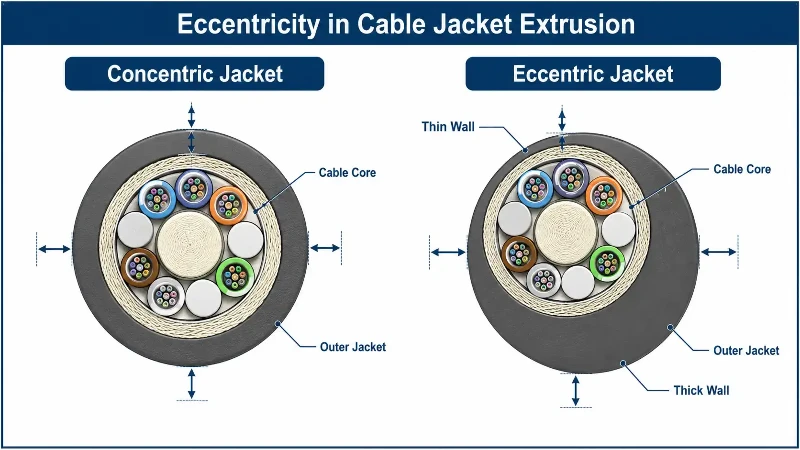
विलक्षणता कंडक्टर (या केबल कोर) के केंद्र और उसके चारों ओर निकाली गई परत के केंद्र के बीच ऑफसेट है। एक पूर्णतः संकेंद्रित केबल में, परिधि के चारों ओर दीवार की मोटाई समान होती है। जब कोर डाई के अंदर केंद्र से दूर बैठती है, तो दीवार का एक किनारा पतला होता है और विपरीत भाग मोटा होता है।
विलक्षणता को आमतौर पर अधिकतम और न्यूनतम दीवार मोटाई के बीच अंतर या नाममात्र दीवार के सापेक्ष प्रतिशत के रूप में व्यक्त किया जाता है। दुकान के फर्श पर, ऑपरेटर एक्सट्रूडेड केबल से एक रिंग सैंपल काटकर, उसे साफ-सुथरा काटकर, और परिधि के चारों ओर कई बिंदुओं (आमतौर पर ऊपर, नीचे, बाएं और दाएं) पर मापने वाले माइक्रोस्कोप, प्रोफाइल प्रोजेक्टर या मोटाई गेज के साथ दीवार को मापकर इसकी जांच करते हैं। अंतर्राष्ट्रीय परीक्षण विधियाँ जैसेसमग्र आयामों और गैर-धात्विक दीवार की मोटाई मापने के लिए IEC 60811 श्रृंखलावर्णन करें कि ये माप कैसे लिए जाने चाहिए ताकि परिणाम ऑपरेटरों और प्रयोगशालाओं के बीच तुलनीय हों।
विलक्षणता नियंत्रण क्यों मायने रखता है
ख़राब केन्द्रीकरण केवल एक दिखावटी मुद्दा नहीं है। इसके परिणाम प्रदर्शन, लागत और ग्राहक स्वीकृति में दिखाई देते हैं:
- विद्युत और ऑप्टिकल सुरक्षा।दीवार का सबसे पतला बिंदु वास्तविक सुरक्षात्मक मार्जिन निर्धारित करता है। एक केबल जो औसतन ठीक मापती है वह अभी भी विफल हो सकती है जहां दीवार पतली है।
- यांत्रिक स्थायित्व.एक पतली जैकेट की दीवार स्थापना के दौरान और केबल की सेवा अवधि के दौरान घर्षण, कुचलने और टूटने के प्रति अधिक संवेदनशील होती है।
- सामग्री लागत.पतले हिस्से को न्यूनतम से ऊपर रखने के लिए, ऑपरेटर अक्सर औसत दीवार की मोटाई बढ़ा देते हैं। वह अतिरिक्त पॉलिमर रन की पूरी लंबाई में फैला हुआ है, इसलिए एक छोटी सी विलक्षणता एक स्थिर, निरंतर सामग्री ओवरस्पीड में तब्दील हो जाती है।
- बैच की स्थिरता और स्वीकृति।दीवार की मोटाई और इसकी भिन्नता आने वाले निरीक्षण पर मानक आइटम हैं। जो केबल सहनशीलता से बाहर हो जाते हैं, वे अस्वीकृत रीलों और पुनः कार्य की ओर ले जाते हैं।
पारंपरिक एक्सट्रूज़न डाइज़ में विलक्षणता को कैसे समायोजित करें
एक पारंपरिक डाई एक अलग टिप (कोर ट्यूब) और डाई का उपयोग करती है, जिसमें डाई हेड के चारों ओर केंद्रित बोल्ट होते हैं जो ऑपरेटर को टिप के सापेक्ष डाई को स्थानांतरित करने देते हैं। इन बोल्टों को समायोजित करके दीवार को वापस संकेन्द्रित स्थिति में लाया जाता है। नीचे दी गई विधियाँ व्यवहार में उपयोग की जाने वाली सामान्य विधियाँ हैं। अधिकांश दुकानों में इन्हें अलग-अलग उपयोग करने के बजाय संयुक्त रूप से उपयोग किया जाता है।
1. दृश्य केन्द्रीकरण (कोई भार नहीं)
सामग्री डालने से पहले, ऑपरेटर टूलींग को नीचे देखता है और डाई को समायोजित करता है ताकि टिप और डाई के बीच का कुंडलाकार अंतर चारों ओर एकसमान दिखे, फिर सेंटरिंग बोल्ट को कसता है।
कब उपयोग करें:प्रत्येक रन से पहले पहले, मोटे सेटअप चरण के रूप में।
सीमा:यह केवल खाली टूलींग को संरेखित करता है। इसका कोई हिसाब नहीं है कि उत्पादन शुरू होने के बाद पिघलाव वास्तव में कैसे बहता है, इसलिए इसे हमेशा लोड के तहत पुष्टि करने की आवश्यकता होती है।
2. एक्सट्रूज़न के दौरान केन्द्रित होना
एक बार जब पॉलिमर पूरी तरह से पिघल जाता है और बह जाता है, तो ऑपरेटर सामग्री के चलने के दौरान सेंटरिंग बोल्ट को समायोजित करता है, समय-समय पर रिंग के नमूने लेता है, परिधि के चारों ओर दीवार की मोटाई की जांच करता है, और तब तक समायोजित करता रहता है जब तक यह एक समान न हो जाए। क्योंकि पिघले हुए व्यवहार पर बहुत अधिक निर्भर करता हैएक्सट्रूज़न तापमान और पिघल प्रवाह स्थिरता, यह कदम प्रक्रिया के स्थिर तापीय अवस्था में पहुंचने के बाद ही किया जाना चाहिए।
कब उपयोग करें:अधिकांश इंसुलेशन और जैकेट रन के लिए प्राथमिक बारीक समायोजन विधि।
सीमा:समायोजन और अपना प्रभाव दिखाने वाले नमूने के बीच अंतराल होता है, इसलिए इसमें धैर्य और छोटे, वृद्धिशील कदमों की आवश्यकता होती है।
3. केबल कोर के साथ केन्द्रित करना (-लाइन केन्द्रीकरण में)
छोटे -व्यास वाले केबलों के लिए उपयुक्त। कोर को टिप के माध्यम से पिरोया जाता है और खींचने वाली लाइन से जोड़ा जाता है, सामग्री डाली जाती है, और एक बार पिघलने के बाद प्रवाह एक्सट्रूज़न को स्थिर कर देता है और ढोने की गति को बंद कर दिया जाता है। एक छोटी लंबाई चलाई जाती है, बाहरी व्यास को विनिर्देश के अनुसार जांचा जाता है, फिर लाइन रोक दी जाती है और एक नमूना लिया जाता है। यह चक्र तब तक दोहराया जाता है जब तक कि दीवार एक समान न हो जाए।
कब उपयोग करें:छोटा -व्यास वाला उत्पाद जहां मूल स्थिति ही केंद्रीकरण को दृढ़ता से प्रभावित करती है।
सीमा:यदि कोर टिप को खरोंचता है या साइड तनाव के तहत खींचा जाता है, तो अच्छी तरह से केंद्रित टूलींग पर भी विलक्षणता वापस आ जाती है, इसलिए कोर {{1} पथ और तनाव नियंत्रण बोल्ट जितना ही मायने रखता है।
4. प्रकाश-सहायक केन्द्रीकरण
पारदर्शी जैकेट के लिए उपयोग किया जाता है। दीवार के माध्यम से एक रोशनी चमकाई जाती है ताकि ऑपरेटर मोटे और पतले क्षेत्रों को सीधे देख सके और बोल्ट को तब तक समायोजित कर सके जब तक कि दीवार सभी तरफ से एक समान न दिखे।
कब उपयोग करें:स्पष्ट या पारभासी यौगिक जहां दीवार को आंखों से पढ़ा जा सकता है।
सीमा:यह काले पीई या कई कम {{0}धुआं शून्य {{1}हैलोजन यौगिकों जैसे अपारदर्शी सामग्रियों पर काम नहीं करता है, और यह मापा नमूनों के विकल्प के बजाय एक दृश्य सहायता है।
5. स्पर्श द्वारा केन्द्रित करना (अनुभव-आधारित)
एक अनुभवजन्य जांच जहां एक अनुभवी ऑपरेटर हाथ से निकाली गई परत की दीवार की मोटाई को महसूस करता है और तदनुसार डाई को मोड़ता है।
कब उपयोग करें:कम स्पीड ट्रायल के दौरान त्वरित पूरक निर्णय के रूप में, एक कुशल ऑपरेटर के हाथों में।
सीमा:इसमें गर्म उपकरण और सामग्री के पास काम करना शामिल है, इसलिए इसमें जलने का जोखिम होता है और लाइन की सुरक्षा प्रक्रियाओं का पालन करना चाहिए। यह केवल एक रफ गाइड है और इसे रन स्वीकार करने से पहले मापी गई दीवार की मोटाई की पुष्टि को कभी भी प्रतिस्थापित नहीं करना चाहिए।
इन सभी तरीकों में एक सामान्य गलती एक नमूने के बाद रीडिंग का पीछा करना है। पिघले प्रवाह को प्रत्येक समायोजन के बाद व्यवस्थित होने के लिए एक क्षण की आवश्यकता होती है, और एक साथ कई बोल्टों को हिलाने से यह बताना मुश्किल हो जाता है कि किस परिवर्तन ने क्या किया। प्रत्येक के बाद एक ताजा नमूने के साथ छोटी, एकल चालें धीमी लेकिन कहीं अधिक विश्वसनीय होती हैं।

स्थिर-केंद्र (एक-टुकड़ा) मर जाता है: सेटअप समय कम हो जाता है
एक निश्चित-सेंटर डाई में, टिप और डाई एक इकाई में जुड़ जाते हैं, जिसे कभी-कभी एकीकृत डाई भी कहा जाता है। चूँकि दोनों हिस्से एक-दूसरे के सापेक्ष तय होते हैं, इसलिए समायोजित करने के लिए कोई सेंटरिंग बोल्ट नहीं होते हैं। आमतौर पर तीन जुड़ने के तरीकों का उपयोग किया जाता है: वेल्डेड, थ्रेडेड और पिन किया हुआ।
वेल्डेड जोड़ को आम तौर पर तीनों में से सबसे विश्वसनीय माना जाता है, क्योंकि एक सतत वेल्ड टिप और डाई को एक-दूसरे से संकेंद्रित करता है, जिसमें कोई क्लीयरेंस नहीं होता है जो शिफ्ट हो सकता है और कोई थ्रेडेड इंटरफ़ेस नहीं होता है जो थर्मल साइक्लिंग के तहत ढीला हो सकता है। वह स्थिरता वह है जिसे प्रदान करने के लिए एक निश्चित केंद्र डाई को डिज़ाइन किया गया है।
समायोजन चरण को समाप्त करने के दो व्यावहारिक लाभ हैं। यह परीक्षण {{1}और {{2}त्रुटि सामग्री को हटा देता है जिसे पारंपरिक डाई सेंटरिंग के दौरान स्क्रैप कर देता है, और यह डाई चेंजओवर और सेटअप समय दोनों को छोटा कर देता है, इसलिए लाइन स्पेक केबल में उत्पादन करने में अधिक समय खर्च करती है। समस्या यह है कि सांद्रण टूलींग चरण में निर्मित होता है, इसलिए इसे मशीन पर ठीक नहीं किया जा सकता है। टिप के केंद्र के माध्यम से कंडक्टर या कोर को चालू रखने के लिए अभी भी देखभाल की आवश्यकता है; यदि कोर टिप की दीवार को खरोंचता है या साइड लोड के नीचे प्रवेश करता है, तो जैकेट अभी भी सनकी हो सकता है।
निश्चित-केंद्र और स्वयं-केंद्रीय क्रॉसहेड्स: लाभ और सीमाएं
एक निश्चित {{0}केंद्र (स्वयं{{1}केंद्रित, समायोजन{{2}मुक्त) क्रॉसहेड क्रॉसहेड एक्सट्रूज़न हेड पर एक ही सिद्धांत लागू करता है: एक बार टिप और डाई फिट हो जाने के बाद, उत्पादन बिना किसी केंद्रीकरण रूटीन के शुरू हो सकता है। इसका लाभ तेज़, दोहराने योग्य सेटअप और रील से रील तक लगातार एकाग्रता है।
सीमा लागत और परिशुद्धता है। क्योंकि संकेंद्रितता पूरी तरह से इस बात पर निर्भर करती है कि क्रॉसहेड और टूलींग को कितनी सटीकता से मशीनीकृत और मिलान किया जाता है, सहनशीलता कड़ी होती है और टूलींग अधिक महंगी होती है। एडजस्टेबल क्रॉसहेड अधिक सामान्य रहते हैं क्योंकि वे टूलींग लागत पर अधिक क्षमाशील होते हैं, लेकिन वे ऑपरेटर को ऊपर वर्णित मैन्युअल सेंटरिंग विधियों पर वापस लाते हैं।
पारंपरिक डाई बनाम फिक्स्ड-सेंटर डाई बनाम सेल्फ-सेंटरिंग क्रॉसहेड
| पहलू | पारंपरिक डाई (अलग टिप और डाई) | स्थिर-केंद्र (एक-टुकड़ा) पासा | स्व-केंद्रित क्रॉसहेड |
|---|---|---|---|
| केन्द्रीकरण विधि | मैनुअल, सेंटरिंग बोल्ट के माध्यम से | टूलींग में निर्मित; कोई समायोजन नहीं | सिर और टूलींग में निर्मित; कोई समायोजन नहीं |
| सेटअप और बदलाव का समय | लंबा; प्रत्येक दौड़ में एक केन्द्रित दिनचर्या की आवश्यकता होती है | छोटा | छोटा |
| सेटअप पर परीक्षण/स्क्रैप सामग्री | उच्च | निचला | निचला |
| उपकरणन लागत | निचला | मध्यम | उच्चतर (सख्त परिशुद्धता आवश्यक) |
| लाइन पर लचीलापन | बहाव को सही करने के लिए पुनः केन्द्रित किया जा सकता है | तय; मशीन पर समायोजित नहीं किया जा सकता | तय; मशीन पर समायोजित नहीं किया जा सकता |
| के लिए सबसे उपयुक्त है | विविध, संक्षिप्त, या बदलते उत्पाद मिश्रण | स्थिर, बार-बार निर्दिष्टीकरण | उच्च-मात्रा, एक ही विशिष्टता का दोहराने योग्य उत्पादन |

विनिर्माताओं को सेल्फ-सेंटरिंग टूलिंग का उपयोग कब करना चाहिए?
जब एक ही विनिर्देश को बार-बार चलाया जाता है और सेटअप समय और स्क्रैप प्रमुख लागत होते हैं, तो स्व-केंद्रित और स्थिर-केंद्रित टूलींग का लाभ मिलता है। एक स्थिर जैकेट या इंसुलेशन स्पेक का लंबा, उच्च {{3}मात्रा में उत्पादन वह होता है जहां तेज, समायोजन मुक्त सेटअप और सुसंगत सांद्रता सबसे मूल्यवान होती है, और जहां उच्च टूलींग लागत सार्थक होने के लिए पर्याप्त लंबाई में फैली होती है।
पारंपरिक समायोज्य डाइज़ बेहतर फिट रहते हैं जहां उत्पाद मिश्रण अक्सर बदलता रहता है, जहां व्यास और दीवार के विवरण भिन्न होते हैं, या जहां मशीन पर पुनः केन्द्रित होने का लचीलापन सबसे तेज़ संभव सेटअप की तुलना में अधिक उपयोगी होता है। दोनों दृष्टिकोण उतने प्रतिस्पर्धी नहीं हैं जितने कि विभिन्न उत्पादन पैटर्न के लिए उपकरण हैं, और कई संयंत्र दोनों को चलाते हैं।
कैसे विलक्षणता नियंत्रण फाइबर ऑप्टिक केबल की गुणवत्ता में सुधार करता है
फाइबर ऑप्टिक केबल खरीदारों के लिए, एक्सट्रूज़न विलक्षणता केवल एक उत्पादन विवरण नहीं है। यह जैकेट की एकरूपता, लंबी अवधि की यांत्रिक सुरक्षा और बैच {2 से लेकर 33 बैच की स्थिरता को प्रभावित करता है, वही गुण यह निर्धारित करते हैं कि एक केबल स्थापना और क्षेत्र में वर्षों तक कैसे जीवित रहती है। एक आपूर्तिकर्ता की सघन संकेंद्रितता बनाए रखने की क्षमता उसकी प्रक्रिया नियंत्रण का प्रत्यक्ष संकेतक है।
हमारे अपने मेंफाइबर ऑप्टिक केबल विनिर्माणप्रक्रिया, विलक्षणता को स्थिर एक्सट्रूज़न स्थितियों के संयोजन के माध्यम से प्रबंधित किया जाता है, {{0}लाइन बाहरी {{1}व्यास की निगरानी में, और ऑफ-लाइन दीवार {{3}रिंग नमूनों पर मोटाई माप, पहले अनुच्छेद अनुमोदन पर और रन के दौरान निर्धारित निरीक्षण अंतराल पर। सेंटरिंग के दौरान जैकेट यौगिक अलग-अलग व्यवहार करते हैं; पारदर्शी, काली पीई, और एलएसजेडएच सामग्री प्रत्येक प्रकाश के तहत और आंख से अलग-अलग पढ़ती है, जो हमारी पसंद का एक कारण हैपीई, एलएसजेडएच, और पीवीसी जैसी शीथ सामग्रीअनुप्रयोग और केन्द्रीकरण दृष्टिकोण दोनों से मेल खाता है। इसके बाद तैयार केबलों को आयामी और यांत्रिक आवश्यकताओं के अनुसार सत्यापित किया जाता हैफाइबर ऑप्टिक केबल परीक्षण.
अक्सर पूछे जाने वाले प्रश्नों
मैं कैसे जांचूं कि केबल जैकेट सनकी है या नहीं?
एक साफ़ रिंग का नमूना काटें, फिर परिधि के चारों ओर कई बिंदुओं पर दीवार की मोटाई मापें। सबसे मोटे और सबसे पतले बिंदुओं के बीच का अंतर विलक्षणता है। पारदर्शी जैकेटों के लिए, दीवार के माध्यम से रोशनी चमकाने से एक त्वरित दृश्य पढ़ने को मिलता है, लेकिन एक मापा नमूना ही स्वीकृति की पुष्टि करता है।
एक्सट्रूज़न के दौरान विलक्षणता का क्या कारण है?
सबसे आम कारण हैं केंद्र टूलींग का बंद होना, डाई के चारों ओर असमान पिघल प्रवाह, और साइड तनाव या घिसे हुए टिप के कारण कोर टिप के केंद्र से नहीं गुजर रहा है। टूलींग घिसाव और अस्थिर तापमान दोनों पहले से केंद्रित सेटअप को ख़राब कर सकते हैं।
क्या एक निश्चित-केंद्र की मृत्यु विलक्षणता को पूरी तरह समाप्त कर देती है?
यह डाई को समायोजित करने की आवश्यकता को हटा देता है, लेकिन यह अपने आप में एक संकेंद्रित दीवार की गारंटी नहीं देता है। यदि कंडक्टर या कोर को सिरे से गुजरते हुए केंद्र से हटा दिया जाए, तो भी दीवार असमान रूप से बाहर आ सकती है। मुख्य पथ और तनाव नियंत्रण अभी भी मायने रखते हैं।
कौन सी केन्द्रीकरण विधि सर्वोत्तम है?
कोई एक सर्वोत्तम तरीका नहीं है. विज़ुअल सेंटरिंग टूलींग सेट करती है, एक्सट्रूज़न के दौरान सेंटरिंग लोड के तहत बढ़िया काम करती है, लाइन में कोर सेंटरिंग छोटे व्यास के लिए उपयुक्त होती है, और प्रकाश की सहायता से जांच करने से पारदर्शी जैकेट पर मदद मिलती है। स्पर्श आधारित जांचें केवल एक पूरक सहायता है। व्यवहार में वे एक साथ स्तरित होते हैं, और प्रत्येक रन की पुष्टि मापे गए नमूनों से की जाती है।
सारांश
विलक्षणता नियंत्रण का तात्पर्य बाहर निकली हुई दीवार को संकेंद्रित बनाए रखना है ताकि कोई भी पक्ष खतरनाक रूप से पतला न हो और कोई भी सामग्री चुपचाप बर्बाद न हो जाए। पारंपरिक डाइज़ ऑपरेटरों को मशीन पर सही सेंटरिंग करने की सुविधा देते हैं, जबकि फिक्स्ड सेंटर और सेल्फ सेंटरिंग टूलींग ट्रेड तेज, दोहराने योग्य सेटअप और स्थिर, उच्च वॉल्यूम स्पेक्स पर कम स्क्रैप के लिए लचीलापन प्रदान करते हैं। उनके बीच चयन करना उत्पादन पैटर्न पर निर्भर करता है, और किसी एक को सहनशीलता के भीतर रखना अनुशासित माप और स्थिर प्रक्रिया स्थितियों पर निर्भर करता है।
यदि आप किसी विशिष्ट दीवार और सहनशीलता के लिए निर्मित केबल की सोर्सिंग कर रहे हैं, तो हेंगटोंग प्रदान करता हैअनुकूलित फाइबर ऑप्टिक केबल समाधानऊपर वर्णित एक्सट्रूज़न प्रक्रिया नियंत्रण द्वारा समर्थित।